
把镜头拉进车间——工件上夹具,主轴启动,第一刀下去的铁屑颜色就能告诉你参数对不对。关于「有实力的金属制品销售哪家好」,我们从这道工序说起。
先说几个真实场景。
【案例1】贵阳一家装配车间遇到的是这样一回事:转运小车在满载时推行困难,还出现过侧翻。我们的做法是:按最重工况重新选型并预留安全系数,调整定向轮与万向轮配置。推行轻松了许多,侧翻隐患消除。这也是祥盛智能一贯的做法:先评审图纸、再做工艺,最后出检验报告。
【案例2】一家做电子装配的车间遇到的是这样一回事:周转箱满载堆码后底层变形。我们的做法是:核算堆码层数与满载承载,改用可堆叠加强结构。堆码稳定性改善,箱体损耗率下降。这也是祥盛智能一贯的做法:先做安全核算、再落到现场实施。
【案例3】一家做仓储的企业遇到的是这样一回事:异型件用通用货架存放,空间浪费严重。我们的做法是:按件型重新设计层高与进深,部分采用专用存放架。单位面积存储量提高,通道也顺畅了。这也是祥盛智能一贯的做法:先统一基准、再投产加工。
关于「有实力的金属制品销售哪家好」,有几个知识点值得先弄清楚:存放架的层高与进深要匹配实际件型,通用货架用在异型件上常常浪费一半空间。金属制品的表面处理方式需要与存放环境匹配,潮湿环境下应优先选择镀锌或喷塑。周转箱的可堆叠设计要考虑满载堆码稳定性,只算单层承载会低估风险。
祥盛智能目前承接的业务主要包括以下几类:整台起重设备的制造、安装与调试;切割与焊接设备的配套方案;金属材料的选型建议与供应;金属结构件的设计下料与制作安装;机械电气设备的成套配套与改造。
人工成本上行之后,企业对「一次做对」的重视程度明显提高。返工一次的成本,远高于前期把工艺和夹具做扎实所投入的时间。
设备更新的节奏加快之后,「能加工」和「加工得稳定」之间的距离被拉大了。前者靠设备,后者靠工艺与工装,两者的差距往往在批量交付时才暴露出来。
对于需要长期运行的设备,建议把易损件清单和更换周期整理成表,纳入日常巡检范围。
选择配套方时,能不能提供完整的技术资料,是很实在的一条判断标准。
现场条件的差异很大,同样的方案在不同车间效果可能不同,因此勘测这一步不建议省略。
关键工序设置检验点,首件检验报告随批次流转,质量状态可追溯。
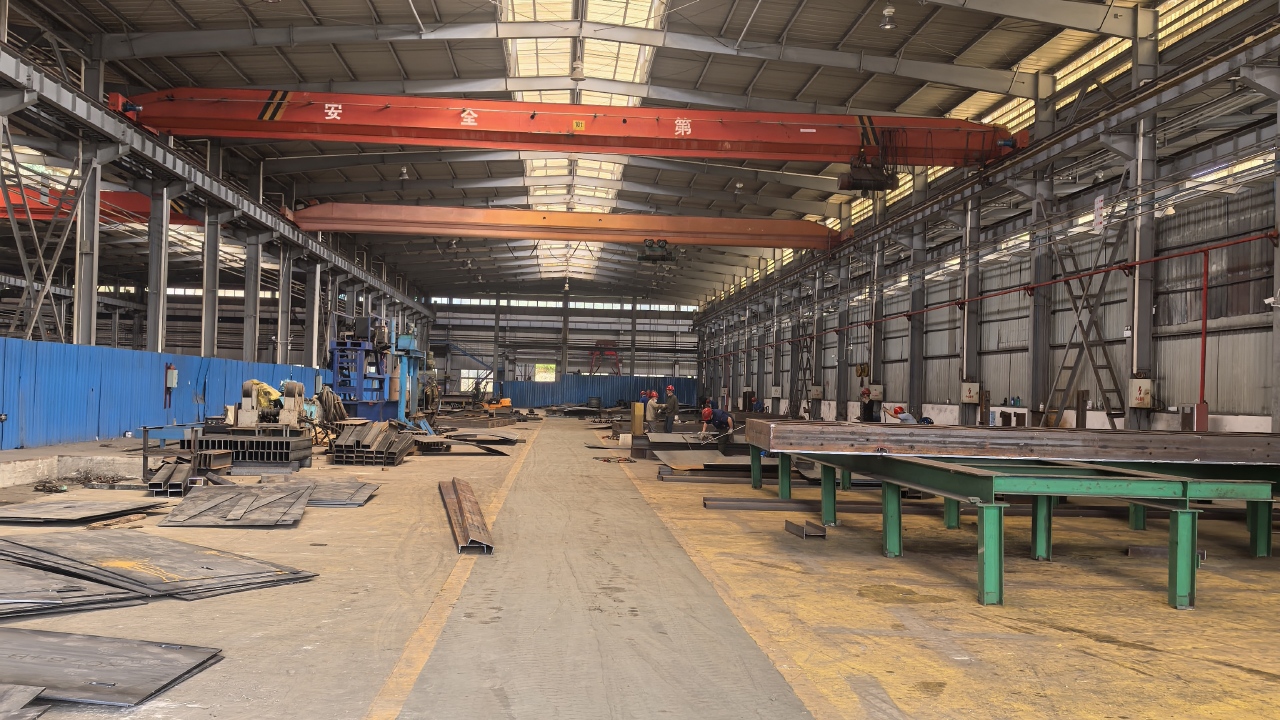
自有标准化生产车间,从下料、加工到装配在同一场地内完成,工序衔接不依赖外部转运。
工艺装备的价值被重新认识。一套好用的夹具或工位器具,往往能让整道工序的效率与稳定性同时上一个台阶。
堆码层数:满载堆叠时允许的最大层数,关系到底层器具的受力安全。
轮组配置:定向轮与万向轮搭配使用,可兼顾直线行驶稳定性和转弯灵活性。
需要说明的是,方案并不是越复杂越好。能在满足使用要求的前提下把工序做简化,往往比堆砌工序更可靠,也更省钱。
环保与安全要求逐年提高,表面处理、废气粉尘治理、安全防护这些过去容易被忽略的环节,现在都要纳入方案一并考虑。
看行业积累,是否服务过同类工况,能否给出针对性的工艺建议。
看团队是否自有,外包环节越多,责任链条越容易断。
看质量管控,关键工序有没有检验点,首件报告是否随批次流转。
看报价方式,条目是否拆解清楚,后期是否会出现大量追加。
如果遇到图纸与实物不一致的情况,建议先确认哪个是现行有效版本,再决定加工依据,避免做出来装不上。
看资料交付,图纸、端子表与维护清单齐全与否,直接影响后期维护效率。
看安全规范,涉及起重与电气的业务必须有完整的检测与验收记录。
转运小车的承载能力要按最重工况选型,并预留安全系数,超载使用是现场事故的高发原因。
器具的标准化程度越高,后期补充采购和互换使用越方便,避免每种件型配一套专用架。
设备改造类需求在增加。相比整线更换,分步骤改造对生产的影响更小,但对现场测绘与资料还原的要求反而更高。
车间数字化的推进,让工序数据第一次变得可追溯。谁做的、用的什么参数、检测结果如何,这些都开始有据可查。
长期服务铁路、轮胎制造、大型工业等多类客户,对不同行业的工艺要求有积累。
技术与安装团队自有且持证上岗,关键环节不外包,责任链条清晰。
如果你也在现场,不妨留意一下那些细节——它们往往就是「有实力的金属制品销售哪家好」成败的分水岭。